

Alüminyum Tornalama için ANSI/ISO Uçları Nasıl Seçilir: Pratik Bir Kılavuz
Sep 08, 2026
Torna tezgahınız 6061-T6 alüminyum bağlantı elemanlarının sabah çalıştırması için ayarlanmıştır ve çizim 0,8 µm Ra yüzey bitirmeyi gerektirir. Hala tutucuda duran kesici uç, geçen haftaki çelik işinde gayet iyi çalıştı ve bugün sizi yarı yolda bırakacak. Alüminyum yumuşaktır, yapışkandır ve kesici kenara kaynaklanmaya eğilimlidir; bu nedenle çelik için tasarlanmış bir geometri, yırtık yüzeyler, talaş birikmesi ve malzeme israfına neden olur. Cevap, demir dışı tornalama için yapılmış bir kesici ucu seçmektir ve ANSI/ISO tanımlama sistemi, bunu güvenle yapmanız için size tam bir kelime dağarcığı sağlar.
ANSI/ISO Insert Tanımları Nasıl Okunur?
Kuzey Amerika'da ANSI B212.4 olarak benimsenen ISO 1832 tanımlama sistemi, bir ucun şeklini, boşluk açısını, toleransını ve boyutlarını kompakt bir harf ve sayı dizisinde tanımlar. İlk karakter şekli tanımlar, ikincisi boşluk açısını, üçüncüsü tolerans sınıfını, dördüncüsü talaş kırıcıyı ve delik stilini ve beşinci ila yedinci karakterler yazılı daireyi, kalınlığı ve köşe yarıçapını tanımlar.
| Pozisyon | Neyi tanımlar | Alüminyum dostu değer |
|---|---|---|
| 1 | Şekil ekle | C (80° elmas), D (55° elmas), T (60° üçgen) |
| 2 | Açıklık açısı | C (7°) |
| 3 | Hoşgörü | G (zemin tarafları) |
| 4 | Delik ve talaş kırıcı | T (havşa başlı delik), alüminyuma özel talaş kırıcı |
| 5 | Yazılı daire boyutu | Yaygın boyutlar: 09 (9,52 mm), 12 (12,7 mm) |
Alüminyum için üçüncü konum çoğu makinistin beklediğinden daha önemlidir. Keskin ve tutarlı bir kesme kenarı sağlayan G toleranslı kesici uç her taraftan taşlanmıştır. M veya U toleransına sahip kalıplanmış kesici uçlar, çelik ve dökme demir için tasarlanmış daha güçlü ancak daha mat bir kenara sahiptir. Alüminyumda kalıplanmış kenar malzemeyi iter, ısı üretir ve kenarda yığılma oluşturur. Taşlanmış kesici uçların maliyeti biraz daha yüksektir, ancak bunlar temiz 0,4 µm'lik yüzey ile yırtık 3,2 µm'lik yüzey arasındaki farktır.
Alüminyum Tornalama Neden Farklı Geometri Gerektirir?
Alüminyumun düşük erime noktası, yüksek sünekliği ve soğuk kaynak eğilimi, onu en bağışlayıcı ama bir o kadar da sinir bozucu malzemelerden biri haline getiriyor. Bunu affeden kısım hızdır: Alüminyum, kaplamasız karbür ile tipik çelik hızlarının çok üzerinde, 400 ila 600 m/dak hızla kesilebilir ve kesme kuvvetleri düşük kalır. Sinir bozucu kısım yerleşik kenardır. Düşük hızlarda veya kör kenarlı alüminyum, kesici uca kaynak yapar. Kaynak büyür ve bir sonraki geçişte iş parçasının yüzeyi yırtılır.
Pozitif eğim açısı kesim mekaniğini değiştirir. Pozitif eğim geometrisi, yumuşak alüminyumu sürmek yerine keserek kesme kuvvetini ve ısıyı azaltır. Bu nedenle en güvenilir alüminyum kesici uçlar pozitif geometri taşır: CCGT, DCGT ve TCGT'nin tümü yüksek pozitif eğime sahip taşlanmış kenarlara dayanır. Cilalı tırmık yüzü de aynı derecede önemlidir. Ayna pürüzsüzlüğündeki üst yüzey sürtünmeyi azaltır, yapışmayı kırar ve kesme bölgesini temiz tutar.
Doğru Uç Geometrisinin Seçilmesi
Dört geometri neredeyse her alüminyum tornalama işlemini kapsar. Seçim, ulaşmanız gereken parça özelliğinin şekline ve kesme kenarında gereken güce bağlıdır.
| Ekleme türü | Açı | Tipik kullanım |
|---|---|---|
| CCGT | 80° elmas | Çok yönlü tornalama, sığ kesimler, iyi kenar mukavemeti |
| DCGT | 55° elmas | İnce işleme, küçük çaplar, diş açma |
| TCGT | 60° üçgen | Genel tornalama, daha yüksek ilerleme oranları, daha ağır talaş kaldırma |
| VBGT | 35° elmas | Kopya tornalama, dar kanallar, ulaşılması zor özellikler |
Genel çalışma için CCGT veya TCGT geometrisiyle başlayın. C şekli kenar mukavemetini ve iş parçası erişimini dengelerken T şekli daha güçlüdür ve daha ağır ilerlemeyi kabul eder. Son işlem için, yaklaşık 0,2 mm'lik küçük köşe yarıçapına sahip bir DCGT, daha az titreşimle daha temiz bir profil keser. Hangi şekli seçerseniz seçin, kesici ucun G toleransına, cilalı talaş yüzüne ve tedarikçi teklif ederse alüminyum için tasarlanmış bir talaş kırıcıya sahip olduğundan emin olun.
Hızlar, İlerlemeler ve Kesme Uygulaması
Alüminyumun işlenebilirliği agresif parametrelere izin verir, ancak kesici uç geometrisi yine de sınırları belirler. Kaplamasız karbür ve taşma soğutma sıvısı ile 6061-T6 bara 450 - 600 m/dak kesme hızında, 0,15 - 0,25 mm/dev ilerlemede ve kaba işleme için 1 - 3 mm kesme derinliğinde çalışabilir. Son işlem için hızı 600 ila 800 m/dak'ya yükseltin, ilerlemeyi 0,05 ila 0,10 mm/dev'e düşürün ve 0,2 ila 0,5 mm derinlik kullanın.
| Operasyon | Hız (m/dak) | İlerleme (mm/dev) | Kesme derinliği (mm) | Beklenen Ra (μm) |
|---|---|---|---|---|
| Kaba işleme | 450–600 | 0,15–0,25 | 1.0–3.0 | 1.6–3.2 |
| Bitirme | 600–800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| PCD bitirme | 800–1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Makinede varsa, kayganlığı arttırıcı katkı maddesi içeren bol miktarda soğutucu kullanın; %8 ila 10 oranında yarı sentetik konsantrasyon iyi sonuç verir. Taşma soğutma sıvısı mevcut olmadığında, hava üfleme talaşların yeniden kesilmesini önler. Alüminyumun kuru kesimi yüksek hızlarda mümkündür ancak yapışmayı önlemek için cilalı bir talaş yüzeyi şarttır. Mümkün olduğunca kesme hızını 250 m/dak'nın üzerinde tutun; bunun altında, iyi geometride bile birikmiş kenar geri döner.
Bitmiş Ürünlerde Uç Kalitesi Nasıl Görünür?
İyi seçilmiş bir kesici uç ile kaliteli bir son işlem parçası arasındaki bağlantı, yüzey bütünlüğüne, boyutsal kararlılığa ve tekrarlanabilirliğe bağlıdır. Pürüzlü veya lekeli bir yüzeye sahip, tornalanmış bir alüminyum parça, kesici kenarın bozulduğunu gösterir ve kenar bozulduğunda boyutsal kayma meydana gelir. Bu parçanın diğer parçalarla (deliğindeki bir menteşe pimi veya yuvasındaki bir kilit mekanizması) eşleşmesi gerekiyorsa, sonuç bağlanma, sızıntı veya erken aşınma olarak ortaya çıkar.
Yapı ürünlerinde bu küçük parçalar büyük montajların çalışmasını sağlar. Sürgülü bir pencerenin düzgün çalışması, dar toleranslarla işlenmiş silindirlere ve kilitleme bileşenlerine bağlıdır; Buradaki kötü yüzey, takırdayan veya kaymayı reddeden bir pencere anlamına gelir.
 Çift Raylı Makaralı Sol-Sağ Sürgülü Alüminyum Pencere Bu sürgülü pencere, hassas işlenmiş silindirler ve çok noktalı kilitler kullanır ve makalenin, düzgün çalışmayı belirleyen küçük parçalarla ilgili noktasına doğrudan hitap eder. Çift kanallı paslanmaz çelik sistemi ve EPDM contaları güvenilir, az bakım gerektiren performans vaat ediyor. Ürünü Görüntüle →
Kanatlı kapılar farklı değildir. Pivot menteşeleri ve çok noktalı kilitleri, döndürülmüş bileşenler içerir ve yumuşak bir tıklama ile kapanan bir kapı ile zorlanması gereken bir kapı arasındaki fark, bu parçaların kaplaması ve toleransına göre belirlenir.
 Çok Noktadan Kilitleme Donanımlı Alüminyum Kanatlı Kapı Kanatlı kapının ağır hizmet tipi menteşeleri ve çok noktalı kilitleri, önceki paragrafta belirtildiği gibi döndürülmüş bileşen toleransının önemini vurgulamaktadır. Yalıtım ve hava koşullarına dayanıklılık için sürekli EPDM contalarla güvenli, tıkırtısız kapatma sunar. Ürünü Görüntüle →
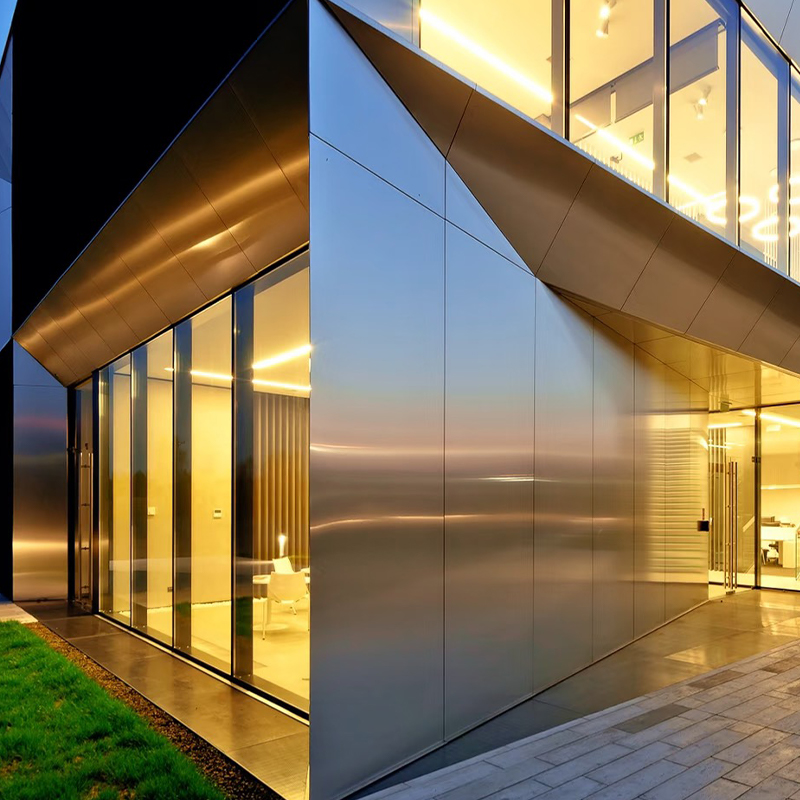
Birleştirilmiş perde duvar sistemleri, sıkı nominal boyutlara monte edilen işlenmiş konektörlere, braketlere ve bağlantı elemanlarına bağlıdır. Toleransı dışına çıkan bir parça, panelin bir milimetre kadar çıkıntılı durmasına neden olabilir ve cephe boyunca hava veya su sızıntısı yolu oluşturabilir.
 Yüksek Katlı Cepheler için Birleştirilmiş Alüminyum Giydirme Cephe Fabrikada monte edilen bu giydirme cephe sistemi, makalenin cephe montajlarındaki tolerans tartışmasıyla eşleşen, hassas bir şekilde işlenmiş konektörlere ve braketlere dayanır. Birleştirilmiş yapısı kurulumu hızlandırır ve büyük projelerde tutarlı sızdırmazlık sağlar. Ürünü Görüntüle →
Proje başına bu tür binlerce bileşenin gerekli olması nedeniyle %1'lik bir hurda oranı bile maliyetli bir sorun haline gelir. Bu yüzden tedarik eden makine atölyeleri alüminyum pencere ve kapı endüstrisi çelik takımlarla yetinmek yerine özel alüminyum uçlara geçin. Aynı disiplin kendi bünyesinde alüminyum tornalayan herkes için geçerlidir: ANSI/ISO kodunu okuyun, taşlanmış ve parlatılmış pozitif talaşlı kesici uç yükleyin ve partinin başında yüzey bitirme işlemini doğrulayın. Lekelenme görürseniz, hızı ayarlamadan önce aleti düzeltin. Pencere sistemlerini belirten herkes ilgili kılavuzu burada bulabilir. sürgülü pencere satın alma ve kurulum kılavuzu .
Basit Bir Insert Satın Alma Kontrol Listesi
Bir takımlama kataloğunu açtığınızda bu listeyi önünüzde tutun:
- Şeklin, yazılı daire boyutunun ve kalınlığın tutucu ceple eşleştiğini doğrulayın.
- Taşlanmış, keskin bir kesme kenarı için G tolerans sınıfına ihtiyaç vardır.
- Cilalı bir tırmık yüzü arayın; kaplamalı çelik odaklı kesici uçları atlayın.
- Pozitif eğim geometrisini seçin ve hızı 250 m/dak'nın üzerinde çalıştırın.
- Büyük bir kutu satın almadan önce bir ucu gerçek bir parça üzerinde test edin.
ANSI/ISO kodu size kutunun içinde tam olarak ne olduğunu söyler. Makinede yapacağınız birkaç dakikalık doğrulama, bu spesifikasyonun uygulamanıza uygun olup olmadığını size bildirir. Alüminyumun tornalanması için keskin, cilalı, pozitif eğimli kesici uçlar tartışılamaz; geri kalan her şey ayarlayabileceğiniz bir değişkendir.
- Mobil
- KATEGORİ
- Ana Sayfa
- Ürünler
- Hakkımızda
- Haberler
- SSS
- Bize Ulaşın
- Ürünler
- Alüminyum Pencere Serisi
- Alüminyum Kapı Serisi
- Alüminyum Güneş Odası Serisi
- Alüminyum Açılır Tavan Serisi
- Alüminyum Panjur Serisi
- Alüminyum Korkuluk Serisi
- Alüminyum perde duvarı
- Alüminyum panel
- Alüminyum kapı, pencere ve giydirme cephe yardımcı malzemeleri
- Bize Ulaşın
-
-
+86-137 5720 8001

-
[email protected]

-
Oda 102, Bina 7, No. 399 Shushan Yolu, Hudong Caddesi, Wuxing Bölgesi, Huzhou Şehri, Zhejiang Eyaleti, Çin

-